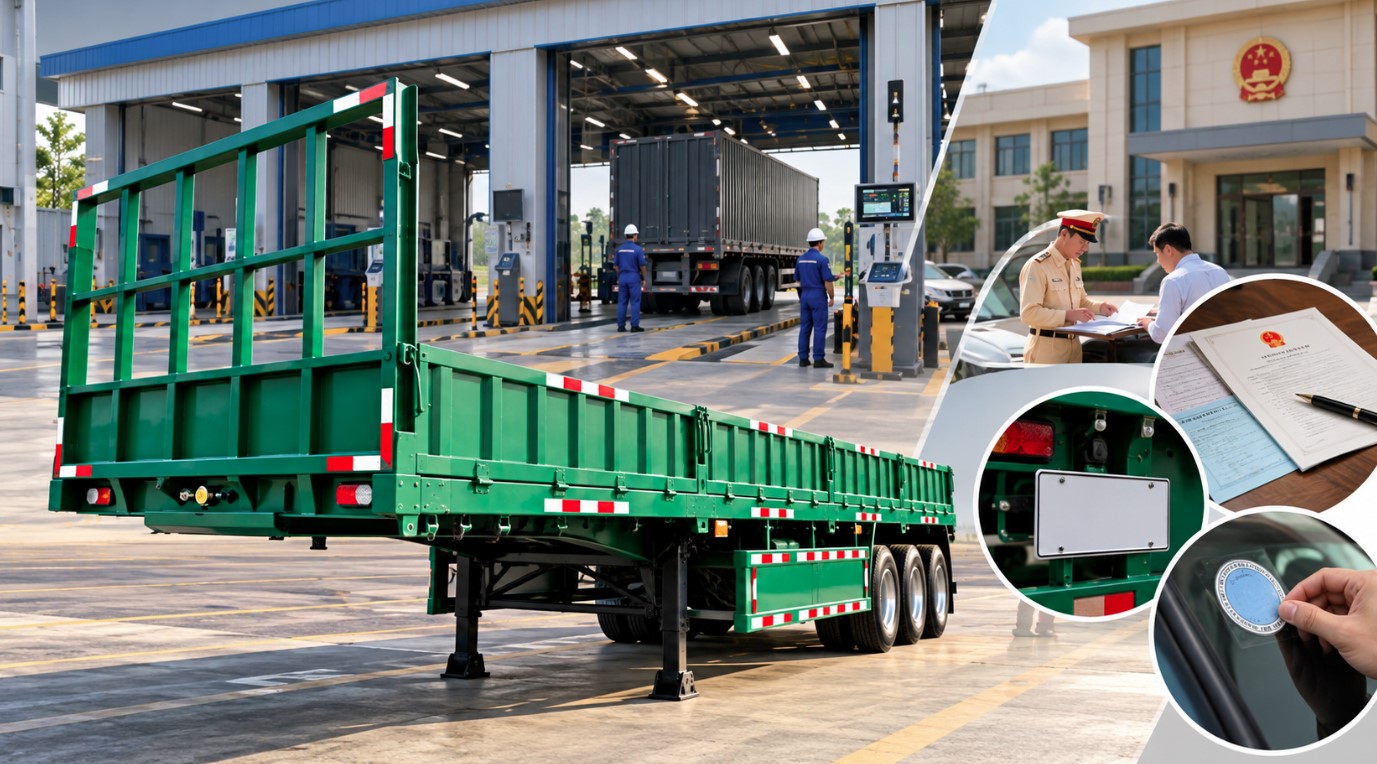
Trong ngành công nghiệp chế tạo cơ khí tải nặng, đặc biệt là sản xuất sơ mi rơ moóc, khung gầm (sắt xi) đóng vai trò là “xương sống” chịu toàn bộ tải trọng tĩnh và động khi xe vận hành trên đường trường. Độ bền vững, tính chính xác hình học và tuổi thọ của sắt xi quyết định trực tiếp đến sự an toàn của cả đoàn xe. Để tạo ra những thanh dầm chữ I chịu lực khổng lồ, việc kết hợp giữa biên dạng dập nguội nguyên tấm và công nghệ hàn dầm tự động xe moóc tiên tiến là yếu tố sống còn.
Bài viết này sẽ phân tích chuyên sâu cơ chế chịu lực của dầm chính chữ I dập nguội nguyên tấm trong việc chống vặn xoắn và võng dầm dưới tải trọng hàng chục tấn, đồng thời mổ xẻ quy trình công nghệ hàn hồ quang dìm dưới lớp thuốc (SAW – Submerged Arc Welding) đỉnh cao trong chế tạo sơ mi rơ moóc hiện đại.
1. Bản chất cơ học: Cơ chế chịu lực của dầm chính chữ I dập nguội nguyên tấm
Khi một chiếc sơ mi rơ moóc chở đầy hàng chục tấn hàng hóa di chuyển trên các cung đường gồ ghề, toàn bộ trọng lực và xung lực động sẽ đè nén trực tiếp lên hệ thống dầm chính (Main Beam). Tại sao cấu trúc dầm chữ I dập nguội nguyên tấm lại trở thành “tấm khiên” bất khả chiến bại trước hiện tượng võng dầm và vặn xoắn?
Cấu trúc hình học tối ưu chống uốn dọc
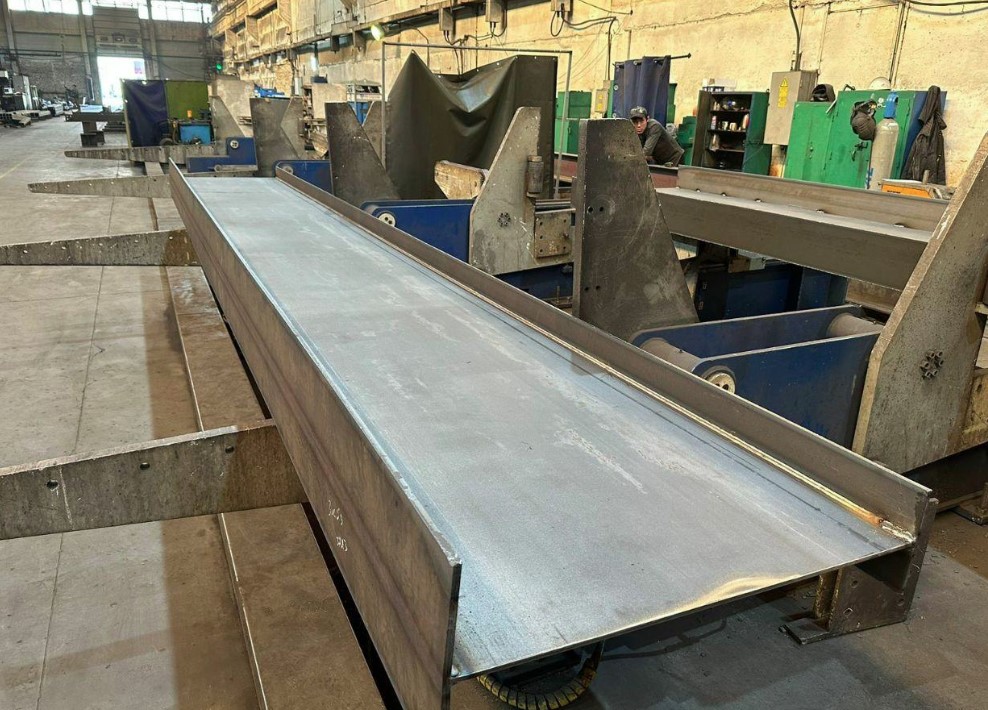
Một thanh dầm chữ I bao gồm ba thành phần liên kết chặt chẽ: Bản cánh trên chịu lực nén, bản cánh dưới chịu lực kéo và tấm bụng dầm chịu lực cắt. Khi dầm được định hình bằng công nghệ dập nguội nguyên tấm từ thép cường độ cao, các thớ kim loại không bị cắt đứt hay thay đổi cấu trúc tinh thể như các phương pháp hàn ghép thông thường. Mô-men chống uốn của dầm nguyên tấm đạt mức tối đa, giúp phân tán đều ứng suất dọc theo chiều dài xe, triệt tiêu hoàn toàn hiện tượng võng dầm vĩnh viễn khi chở nặng.
Khả năng chống vặn xoắn tuyệt đối khi ôm cua
Khi xe ôm cua gấp trên đèo dốc hoặc di chuyển vào các kho bãi không bằng phẳng, lực ly tâm và lực chéo tạo ra mô-men xoắn (Torsion) có xu hướng làm vặn xoắn khung gầm. Biên dạng chữ I dập nguội liền mạch cung cấp độ cứng chống xoắn cao hơn nhiều lần so với các loại dầm hộp hàn thủ công nhiều khúc, giữ cho form dáng sắt xi luôn phẳng thẳng tuyệt đối trong suốt vòng đời sử dụng.
2. Thách thức trong liên kết dầm chữ I và giới hạn của phương pháp hàn thủ công
Dù biên dạng dập nguội nguyên tấm có thiết kế cơ học hoàn hảo, nhưng để kết hợp các bản cánh và tấm bụng thành một khối dầm chữ I thống nhất chịu được tải trọng hàng chục tấn, công đoạn hàn đóng vai trò quyết định.
Trước đây, phần lớn các xưởng cơ khí sử dụng phương pháp hàn bán tự động (MAG/MIG) hoặc hàn thủ công (MMA) để liên kết dầm. Tuy nhiên, phương pháp này bộc lộ nhiều điểm yếu chí mạng:
- Đường hàn nông, thiếu độ ngấu sâu: Dưới tải trọng động liên tục, các đường hàn thủ công dễ bị nứt ngầm tại điểm tiếp giáp giữa bản cánh và tấm bụng.
- Biến dạng nhiệt lớn: Nhiệt lượng tập trung không đều từ tay thợ hàn làm dầm bị cong vênh, đòi hỏi nhiều thời gian nắn chỉnh lại hình học.
- Rỗ khí và tạp chất: Vùng hàn dễ bị lẫn xỉ hàn và bọt khí do không được bảo vệ tối ưu trong môi trường ngoài không khí.
3. Công nghệ hàn dầm tự động Submerged Arc Welding (SAW) là gì?
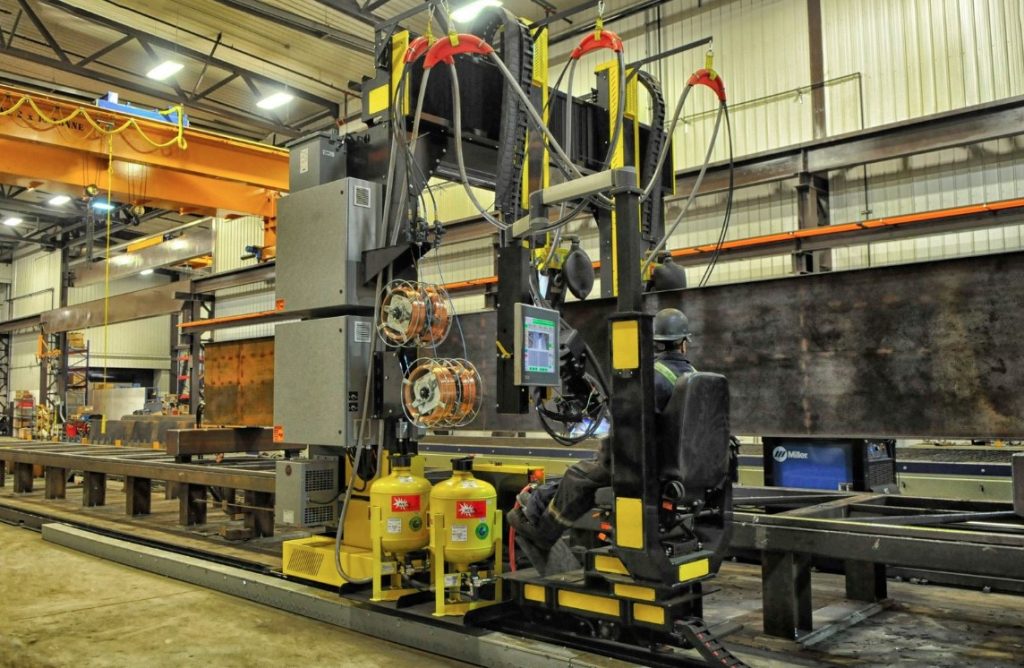
Để giải quyết triệt để các bài toán kỹ thuật trên, công nghệ hàn dầm tự động xe moóc bằng phương pháp hồ quang dìm dưới lớp thuốc (Submerged Arc Welding – SAW) ra đời như một cuộc cách mạng toàn diện trong ngành chế tạo kết cấu thép tải nặng.
Nguyên lý hoạt động độc đáo của công nghệ SAW
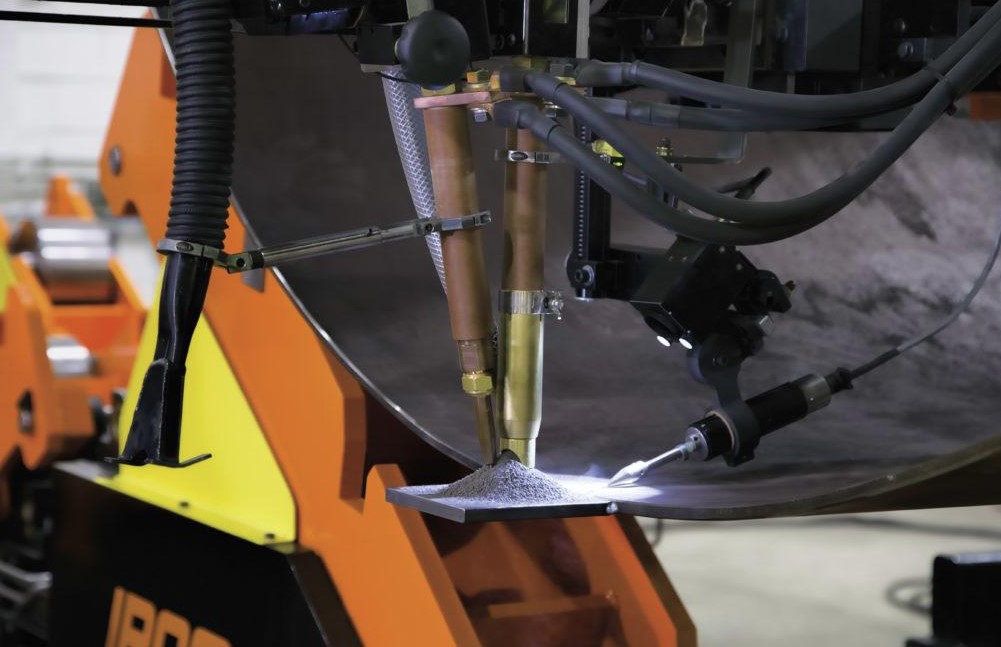
Khác với các phương pháp hàn thông minh khác, công nghệ SAW có đặc điểm nhận diện đặc trưng: hồ quang điện cháy nằm ẩn hoàn toàn dưới một lớp thuốc hàn dạng hạt phủ kín vùng hàn.
- Hồ quang được duy trì giữa dây hàn tự động cấp liên tục và vật liệu cơ bản (dầm chữ I).
- Lớp thuốc hàn hạt phủ dày chảy ra dưới tác dụng nhiệt của hồ quang, tạo thành một lớp xỉ bảo vệ lỏng che kín hoàn toàn vùng kim loại nóng chảy khỏi sự xâm nhập của oxy và nitơ trong không khí.
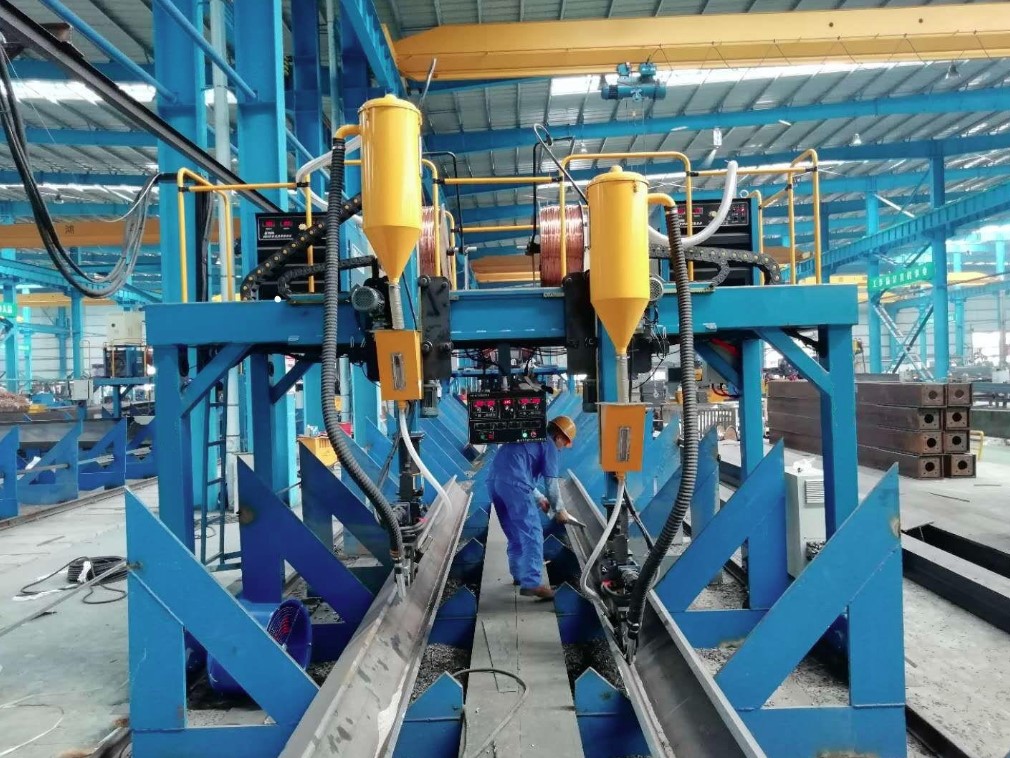
- Quá trình di chuyển của đầu hàn được điều khiển hoàn toàn tự động bằng hệ thống rùa hàn hoặc cổng hàn CNC di chuyển trên đường ray với tốc độ không đổi.
4. Quy trình các bước hàn dầm tự động SAW chuẩn kỹ thuật trong nhà máy moóc
Để tạo ra những thanh dầm chữ I chịu tải trọng siêu cường cho sơ mi rơ moóc cao cấp, dây chuyền hàn tự động SAW trải qua các bước tiêu chuẩn khắt khe sau:
Bước 1: Gá kẹp và định tâm phôi chính xác
- Các tấm bản cánh và tấm bụng dầm sau khi được cắt phôi chính xác bằng máy CNC sẽ được đưa lên hệ thống đồ gá thủy lực chuyên dụng (Beam Assembly Machine).
- Đồ gá ép chặt các chi tiết lại với nhau theo đúng dung sai hình học vuông góc tuyệt đối, thực hiện các điểm hàn đính (tack weld) để cố định trước khi đưa vào máy hàn tự động.
Bước 2: Thiết lập thông số dòng điện và cấp thuốc hàn
- Kỹ thuật viên lập trình các thông số dòng điện hàn (Ampe), điện áp (Volt) và tốc độ dịch chuyển của đầu hàn dựa trên độ dày của bản thép cường độ cao (như thép SM490).
- Phễu tự động rải một lớp thuốc hàn đều đặn che phủ dọc theo rãnh hàn chuẩn bị sẵn.
Bước 3: Tiến hành quá trình hàn dầm tự động
- Máy hàn di chuyển dọc theo thân dầm chữ I. Hồ quang điện cháy ngầm dưới lớp thuốc, tạo ra vũng hàn sâu, ngấu tuyệt đối vào tận lõi thép của bản cánh và bụng dầm.
- Quá trình cấp dây hàn và tốc độ di chuyển được đồng bộ hóa hoàn toàn bằng vi điều khiển, đảm bảo đường hàn láng mịn, đều đặn từ đầu đến cuối thanh dầm hàng chục mét.
Bước 4: Thu hồi thuốc hàn thừa và làm sạch xỉ hàn
- Hệ thống hút chân không tự động thu hồi phần thuốc hàn chưa cháy hết để tái sử dụng.
- Lớp xỉ hàn bảo vệ sau khi nguội sẽ tự động bong ra (hoặc được làm sạch dễ dàng), để lộ đường hàn sáng bóng, đều đặn không có khuyết tật.
Bước 5: Kiểm tra chất lượng đường hàn (NDT)
- Thanh dầm sau khi hoàn thiện sẽ được kiểm tra không phá hủy bằng phương pháp siêu âm (UT) hoặc bột từ (MT) để đảm bảo không có bất kỳ vết nứt ngầm hay bọt khí nào bên trong mối hàn.
>>> Xem ngay: Tổng hợp tin tức về pháp lý và đăng kiểm rơ mi rơ moóc
5. Ưu thế tuyệt đối của công nghệ hàn SAW trên dầm chính moóc
Việc ứng dụng công nghệ hàn dầm tự động xe moóc SAW mang lại những giá trị cơ học vượt trội cho sản phẩm sơ mi rơ moóc:
- Độ ngấu sâu và độ bền kéo vượt trội: Nhờ lớp thuốc hàn bảo vệ và năng lượng hồ quang tập trung, mối hàn SAW đạt độ ngấu sâu vào vật liệu cơ bản, chịu được lực kéo và lực cắt cực lớn, loại bỏ hoàn toàn nguy cơ xé rách mối hàn khi xe chở quá tải.
- Năng suất và tốc độ cực cao: Tốc độ hàn tự động nhanh gấp nhiều lần so với hàn tay, đáp ứng nhu cầu sản xuất hàng loạt với chất lượng đồng đều tuyệt đối cho mọi sản phẩm xuất xưởng.
- Tính thẩm mỹ và phẳng thẳng hoàn hảo: Kiểm soát biến dạng nhiệt tối ưu giúp thanh dầm sau khi hàn giữ nguyên độ phẳng thẳng, không bị cong vênh, tạo tiền đề vững chắc cho các công đoạn lắp ráp tiếp theo.
6. Kết luận
Sự kết hợp hoàn hảo giữa biên dạng dập nguội nguyên tấm chống võng dầm và công nghệ hàn dầm tự động xe moóc bằng phương pháp SAW chính là bí quyết cốt lõi tạo nên chất lượng đỉnh cao của các dòng sơ mi rơ moóc phân khúc cao cấp (như sản phẩm của Tân Thanh Container). Đầu tư vào công nghệ chế tạo khung gầm tiên tiến này giúp doanh nghiệp vận tải sở hữu phương tiện siêu bền bỉ, an toàn tuyệt đối, tối ưu hóa tổng chi phí sở hữu (TCO) và tự tin vươn xa trên mọi nẻo đường logistics.
THÔNG TIN LIÊN HỆ TƯ VẤN KỸ THUẬT VÀ ĐẶT HÀNG SƠ MI RƠ MOÓC CHUẨN CÔNG NGHỆ CAO:
Quý doanh nghiệp cần tư vấn chuyên sâu về kết cấu dầm chính, công nghệ hàn dầm tự động SAW và các giải pháp sơ mi rơ moóc tải nặng tối ưu, vui lòng liên hệ:
- Hotline hỗ trợ kỹ thuật: 0968 039 939
- Website: tanthanhcontainer.com
Tân Thanh Container – Luôn dẫn đầu về chất lượng.